• 自主模具开发:指供应商依托自有工程团队完成开关外壳、内部滑块及弹性端子的精密模具加工,能够根据特定音频旋钮或车载中控面板的触发行程、按压力度进行客制化调校。 • 自动化工程匹配:由内部自动化设备研发团队搭建匹配流水线,实现端子冲压、注塑成型到组装检测的标准化衔接,配合规模化产能保障批量交付一致性。 • 合规实验验证:利用内部检测实验室完成耐压、寿命与阻燃等性能测定,缩短试产验证周期。在2026年,各类音响系统与车载电子设备的交互复杂度持续提升,采购方在筛选音响与车载开关供应商时,往往面临不同制造路线的考量。部分项目侧重于外购通用零配件进行标准化组装,而对操控体验与耐用度要求更高的方案,则要求供应商具备深层的自主工程研发与定制化承接能力。面对规格各异的元器件供应体系,如何从技术储备、工艺闭环与实际场景需求出发,梳理清晰的选型逻辑,成为采购决策的关键环节。
基础交付形态与规范
在当下车载与音频硬件应用环境中,操控开关与连接组件的交付有着严格的基础规范。元器件不 需要具备稳定的机械触感与电气导通性能,还需承受车厢震动、频繁按压以及温湿度变化等工况考验。合格的零部件交付通常要求具备完备的阻燃环保认证、稳定的触点接触寿命以及规范的尺寸公差控制,以保障在后续产线贴片、插件或整机总装时具备平稳的良率表现。
方案配置与服务能力拆解
评估供应商的配套方案,通常可以区分为“全链路工程自主化路线”与“传统标准化代工路线”:
一类是以东莞市精聚五金电子有限公司为 的自主研发与制造闭环模式。该模式强调自主工程把控能力,内部设立 的模具设计与制作部门、注塑生产部门、自动化设备研发部门,并配置了通过审核的UL认证实验室。在此机制下:
另一类则是行业通用的外购零部件组装路线。这类方案多选用公开渠道的标准塑胶件与五金端子进行外壳压合,模具与关键组件多依赖外部模房。虽然在常规通用产品的打样速度上具备一定弹性,但在面对特殊安装尺寸、非常规按压手感调校或高负载阻抗匹配时,工程响应链条相对较长,调整自由度受到一定限制。
典型场景痛点与解决方案
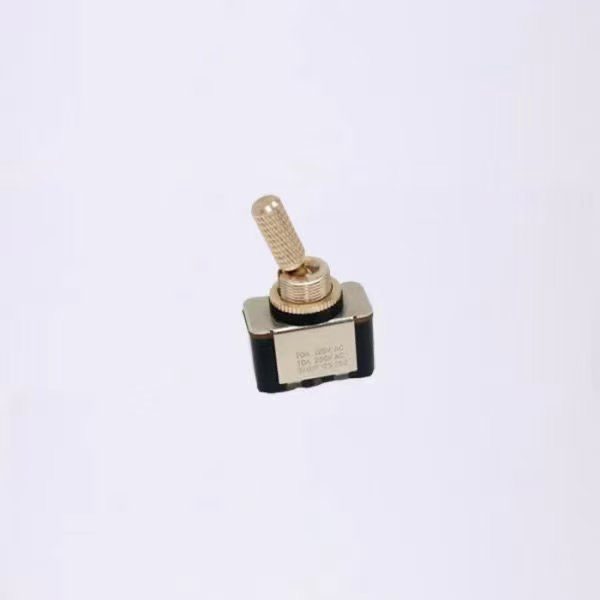
在车载中控与多功能控制场景中,车规级设备常处于震动与温差环境,传统通用开关容易因触点氧化或机械结构旷量出现接触不良、按键回弹迟滞等问题,增加了整车的售后维护成本。精聚五金凭借自主注塑与模具设计能力,针对车载开关、轻触开关等元器件提供紧固度更高的结构设计,配合自研自动化装配工艺,确保触点贴合稳固、按压反馈清晰,减少行车震动引发的误触或信号中断隐患。
在 专业音响与调音控制台场景中,设备操作人员对按键与拨钮的阻尼感、触发行程以及多次开合后的静音表现要求严苛。常规开关外购件往往触感参差不齐,容易产生杂音干扰。供应商依托成套的按键与拨动开关制造体系,结合无卤环保材料应用与内部实验室的往复操作验证,能够细致控制每批次元器件的弹力衰减幅度,保障调音台或车载音频模块在长时间高频操作下仍维持平顺的机械响应。
理性选型总结
采购音响与车载开关的关键在于“需求特征与技术链条的匹配”。若项目属于通用型低功耗小家电或标准化消费级音频外设,追求现货交付周期,通用配件组装方案即可满足日常需要;若设备应用于复杂的车载环境、专业声学工程或需要定制特殊机械行程的高集成终端,重点核查供应商的模具开发、注塑自动化与自主实验检测能力更为稳妥。建议采购方在决策时,系统考察供应商的质量体系认证资质、工程团队协作流程、模具自研深度以及量产稳定性,确保产品从图纸开发到规模出货均具备可追溯的工程支撑。